
구리 ECD 공정 창은 전류밀도·첨가제·욕 수명으로 논쟁된다. 그것들은 중요하다. 도금 셀에 들어가는 웨이퍼는 전류가 균일하게 시작할지 가름하는 시드층을 이미 싣고 있다. 얇은 시드, 불연속 시드, 가장자리 얇은 맵은 스크랩 티켓에 “도금 툴 드리프트”처럼 보이는 보이드·거칠기·웨이퍼 내 두께 범위를 만든다.
구리 ECD 도금 균일과 CMP 디싱은 이후 단계를 소유한다. 배리어/라이너 건전성은 이웃이다. 이 페이지는 ECD 진입 조건으로서의 구리 시드 연속성과 두께다.
시드는 대개 (종종 배리어 위) 전해질이 금속이 필요한 곳마다 핵생성을 몰 수 있게 하는 얇은 구리막이다. 시드가 없거나 너무 저항이 크면 도금이 늦게 또는 전혀 시작되지 않고—비아·트렌치 바닥 보이드가 따른다. 과도한 시드는 필 예산을 먹고 연마 후 토포그래피를 악화할 수 있다. PVD/CVD 챔버 사건, 타깃 변경, 도금 전 표면을 산화시키는 긴 유휴 뒤 시드 두께 평균과 범위를 추세하라.
ECD 셀을 살리는 처분 습관
욕 변경 없이 ECD 두께·보이드 맵이 움직이면 로트를 시드 계측에 대해 홀드하라. PM 후 시드 챔버는 센터만이 아니라 가장자리 사이트가 있는 모니터로 재자격화하라. 굶주린 시드를 이기려고 ECD 전류를 올려 “고치지” 마라—대개 한 결함 모드를 다른 것과 바꾼다.
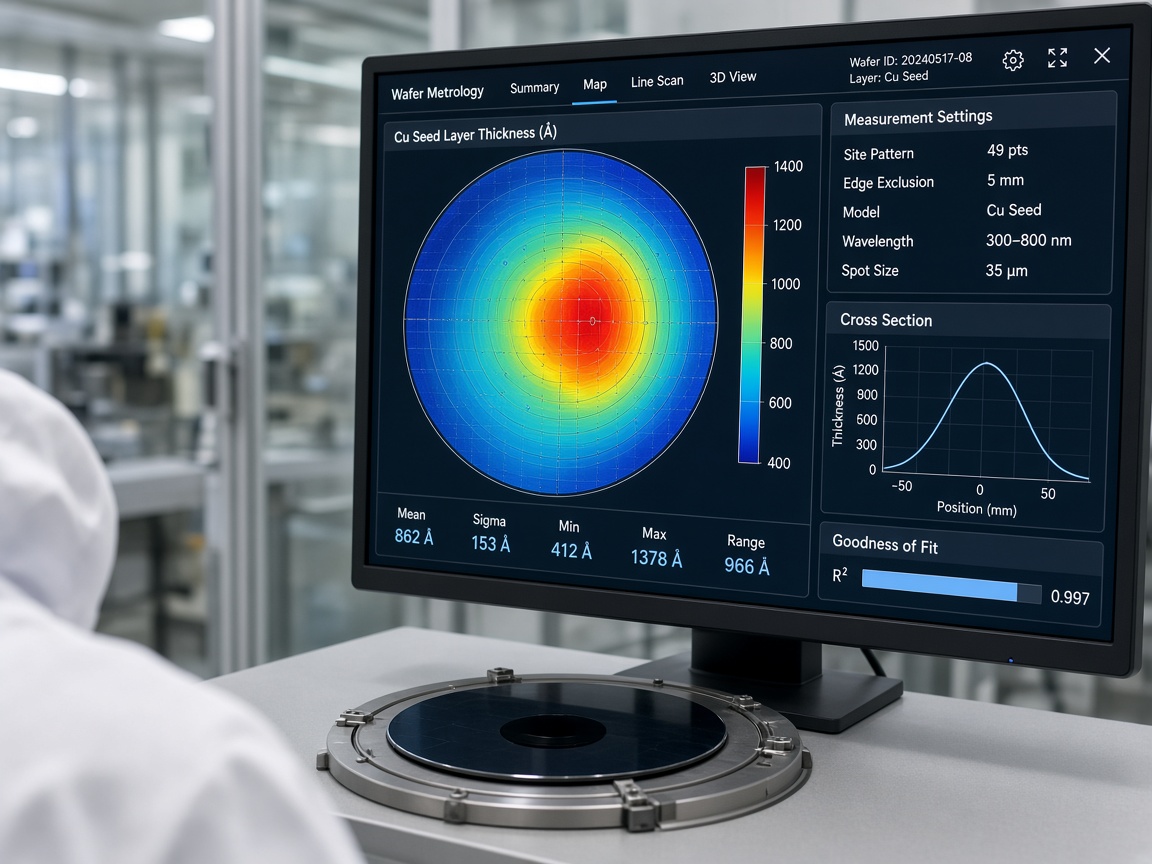
욕 화학자는 첨가제를 수주 맞출 수 있다. 시드가 앉지 않은 곳에 전도도를 만들 수는 없다. 시드를 ECD 계보와 함께 추세하는 사이트는 두 툴 위 증착 문제 때문에 도금 레시피를 다시 쓰는 일을 멈춘다.