
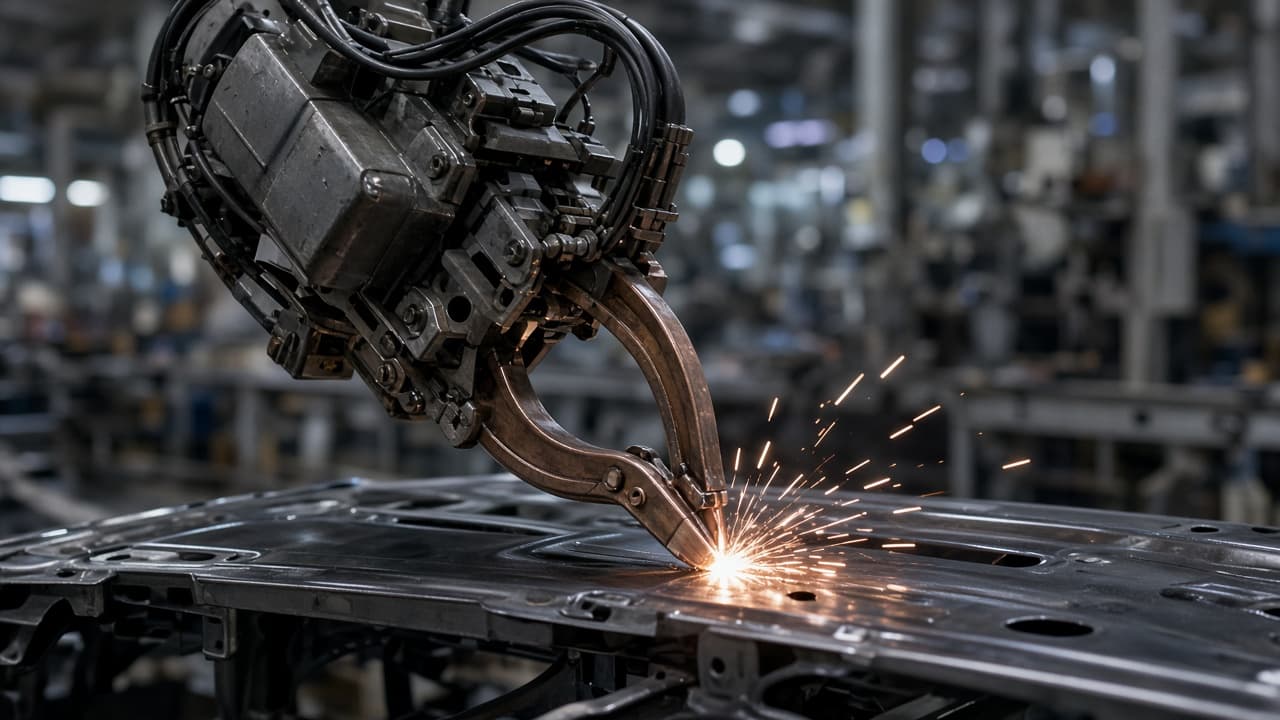
Gövde atölyesi notu
Perşembe denetimi kapı içlerinden peel şeritleri çekti. Her tip ömrünün son spot’larında nugget’ler küçük kaldı. Robot TCP sayfası günceldi. Tip dresser saatleri CMMS’te yoktu.
Otomotiv ve beyaz eşya hatlarında direnç spot kaynağı, bir gun yolu ve bir kaynak programı olarak satılır. Nugget’i oluşturan akım yayı bakır uçlardan geçer. Bu uçlar mantarlaştığında veya kirlendiğinde temas alanı büyür, akım yoğunluğu düşer; bir zamanlar iyi nugget yapan program ısı ve sıçrama üretir.
MIG liner stick-out ve adaptif dikiş takibi başka kaynak hücrelerine aittir. Heat-stake plastiğe aittir. Bu not robotik spot kaynakta sarf kapısı olarak tip ömrü ve tip dressing üzerinedir.
Tip geometrisi prosesdir
Dressing, tanımlı bir yüzey çapı ve konturu geri getirir. Takt kazanmak için dress çevrimlerini atlamak, hâlâ “ateş eden” ama peel dayanımı düşen düz bir mantar bırakır. Kaplamalı çelikten çinko uca alaşımlanır; alüminyum ve yapıştırıcılar başka filmler bırakır. Sert sayıdan sonra—veya kalite tetikleyicisinden sonra—tip değişimi, ilk müşteri peel hatasını beklemekten iyidir.
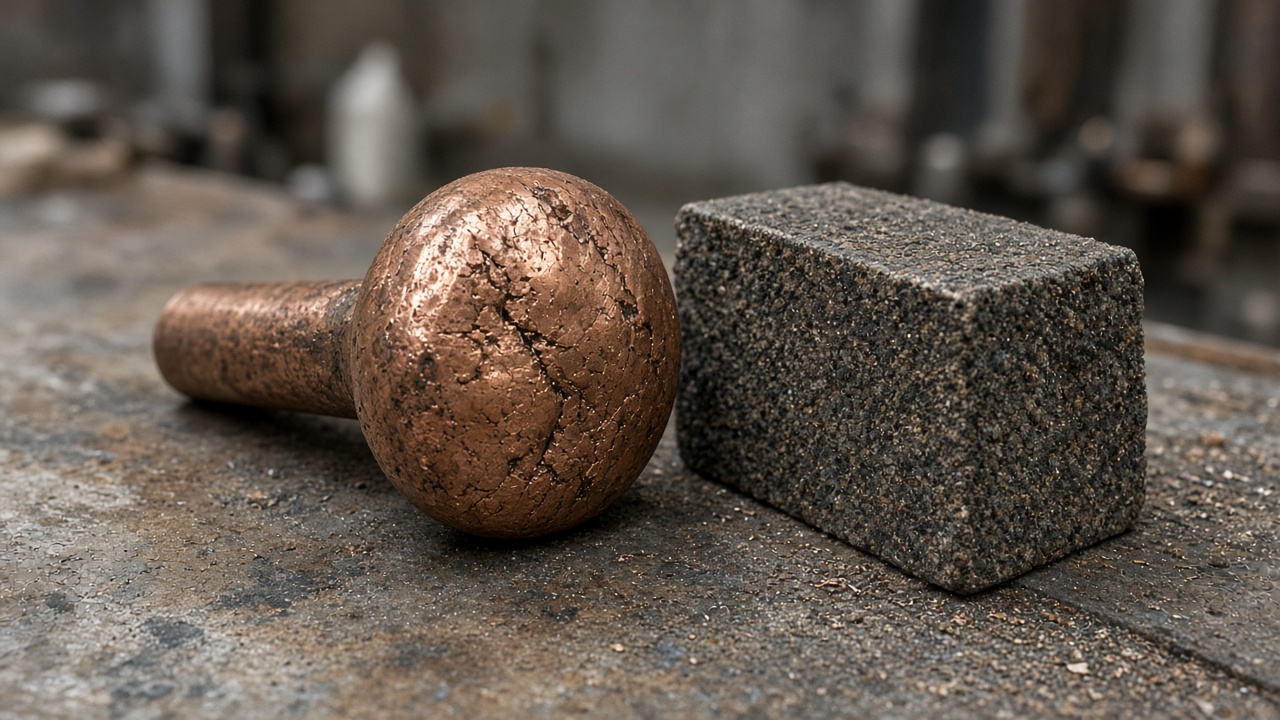
Hücre hikâyesine ne yazılmalı
Tip ID veya gun ID, dress’ten bu yana kaynak sayısı, dresser taşı saatleri ve kaynak kontrolöründen expulsion veya current-step alarmlarını kaydedin. Tip değişimini yeni kaplamalar için program düzenlemeleriyle aynı MoC’ye bağlayın. Operatörler HMI’dan dress aralığını adı konmuş bir sahip olmadan uzatabiliyorsa, bunu kolaylık değil proses değişikliği sayın.
Robot pozisyonu tekrarlar. Tip, o pozisyonun hâlâ nugget yapıp yapmadığına karar verir.