
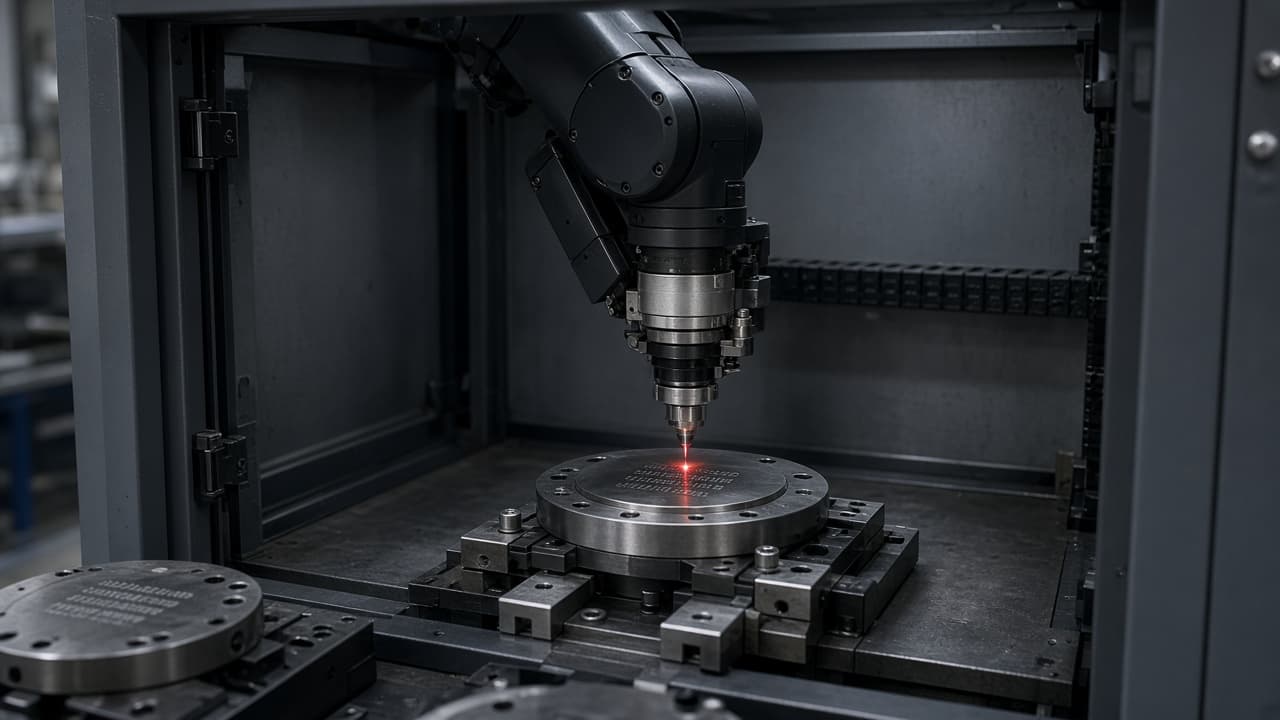
직렬화 제조는 취급을 견디고 기계 판독이 남는 마크가 필요하다. 파이버 등 산업용 레이저는 금속과 일부 폴리머를 잉크 없이 마킹한다. 로봇이나 고정 스테이션이 부품을 제시하고 레이저가 쓴다. 품질 게이트는 셀이 사이클을 끝냈는지가 아니다. 합의된 조명 아래 등급 verifier나 생산 스캐너가 코드를 읽을 수 있는지다.
Print-and-apply 라벨러와 카톤 로트 코드 OCR은 포장 마킹을 다룬다. 이 메모는 부품에 대한 직접 레이저 마킹이다.
Grade를 움직이는 공정 변수
레이저 파워, 펄스 파라미터, 속도, 초점 위치가 마크 깊이와 대비를 정한다. 표면 상태—가공·블라스트·코팅·오일—가 흡수율을 바꾼다. 밝은 가공면에 검증된 레시피는 로봇 프로그램이 안 바뀌어도 더 어두운 열처리 lot에서 실패할 수 있다. 부품을 1도 미만으로 기울이는 픽스처 마모만으로도 스폿이 심도에서 벗어난다.
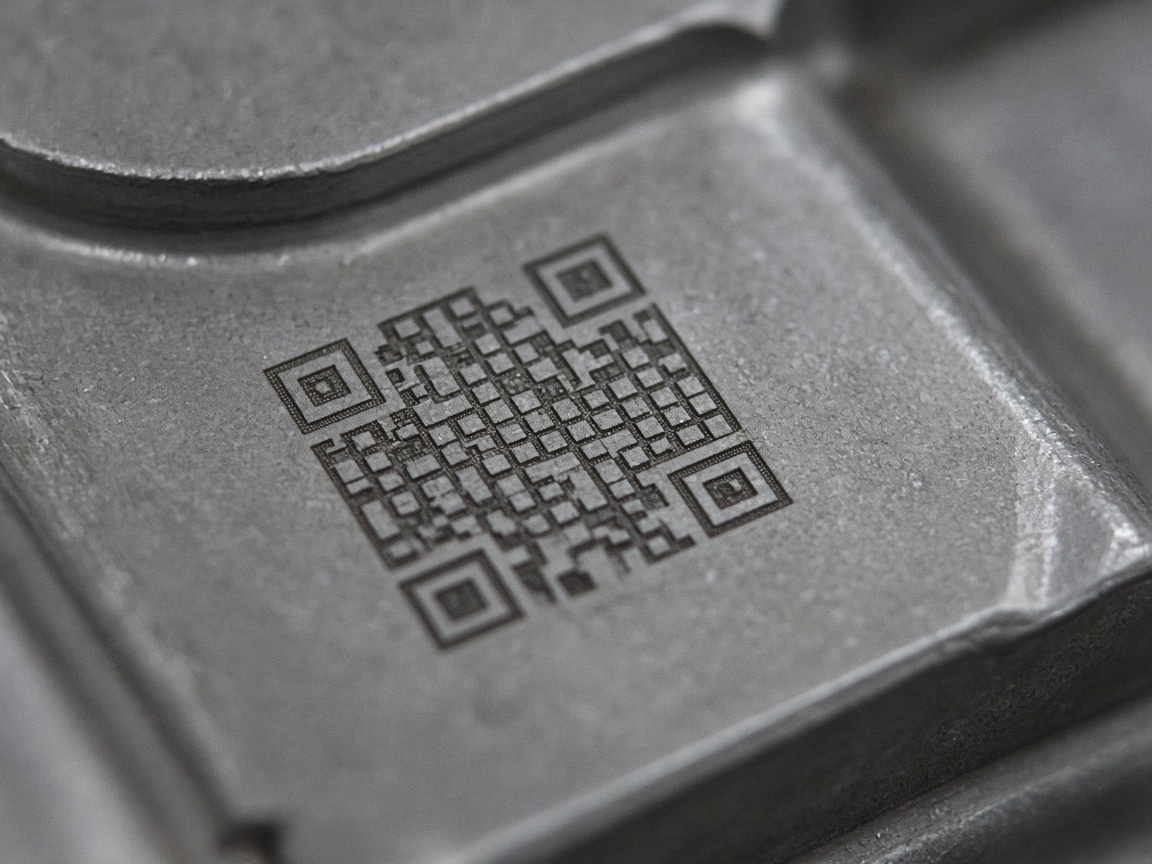
검증은 셀 이야기의 일부다
고객·규정이 최소 심벌 grade를 요구하면, 레시피 변경 수락 경로에 verifier(또는 동등 등급 점검)를 두라—반짝이는 마크에 대한 육안만이 아니다. 재료·코팅 변경 MoC와 함께 샘플 이미지나 grade 보고서를 남겨라. 생산이 핸드헬드 스캐너를 쓰면 verifier 조명 철학을 현장이 실제로 쓰는 것과 맞추라. 아니면 “랩 합격, 라인 불합격” 분쟁을 예상하라.
변경 관리
새 합금, 새 코팅, 새 픽스처, 새 레이저 광학은 레시피 사건이다. 광학의 정기 청소도 그렇다: 오염은 공작물의 에너지를 줄이고 “수수께끼 같은” 대비 손실처럼 보인다. 광학 시간이나 청소 날짜를 마크 레시피 ID 옆에 로그하라.
로봇은 포즈를 반복한다. 그 포즈가 판독 가능한 신원을 만드는지는 마크 레시피와 표면이 결정한다.