
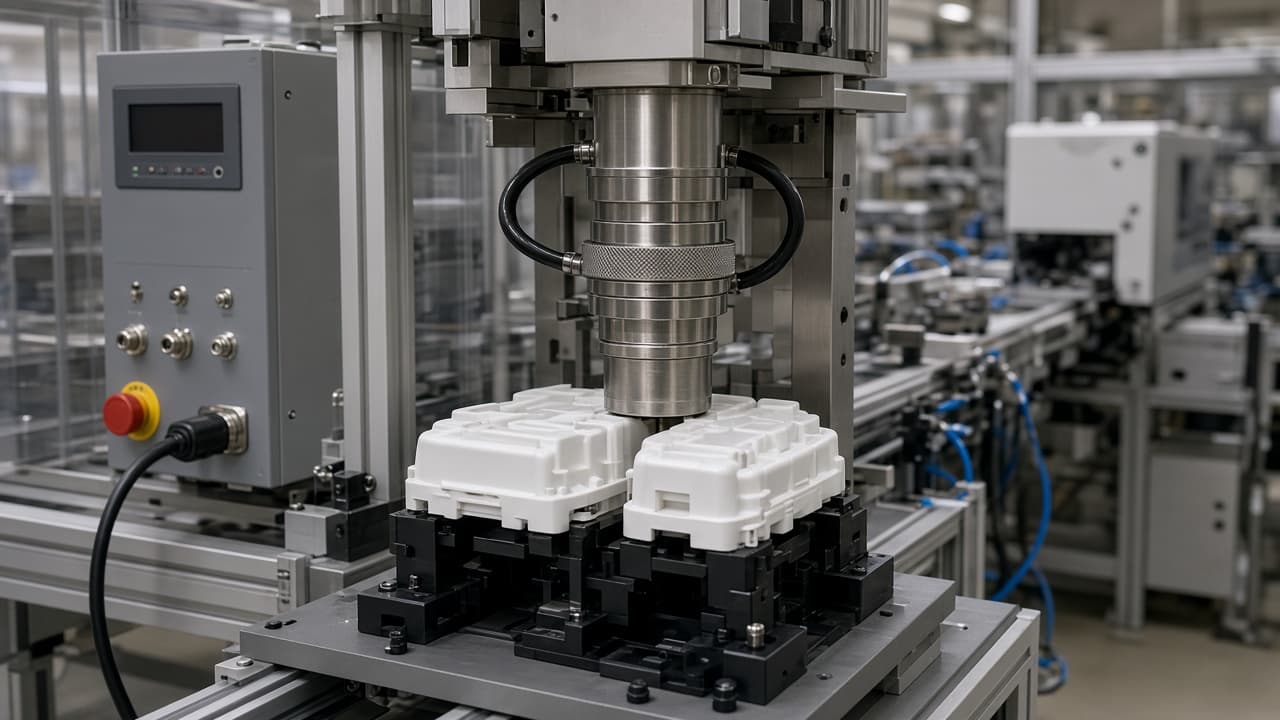
Heat staking başka bir birleştirme yönteminde uç sıcaklığı ve dwell’e sahiptir. Spot-weld tip ömrü metalde elektrot kaplarına. Ultrasonik plastik kaynak farklı fiziktir: converter, booster ve horn (akustik stack) ekleme yüksek frekanslı titreşim basar. Arayüzdeki ısı genlikle güçlü ölçeklenir—pratik referanslar ısınmayı horn-yüz deplasmanının karesiyle yükseliyor sayar—bu yüzden küçük bir genlik hatası kaynak süresindeki düzgün bir ince ayarı ezer.
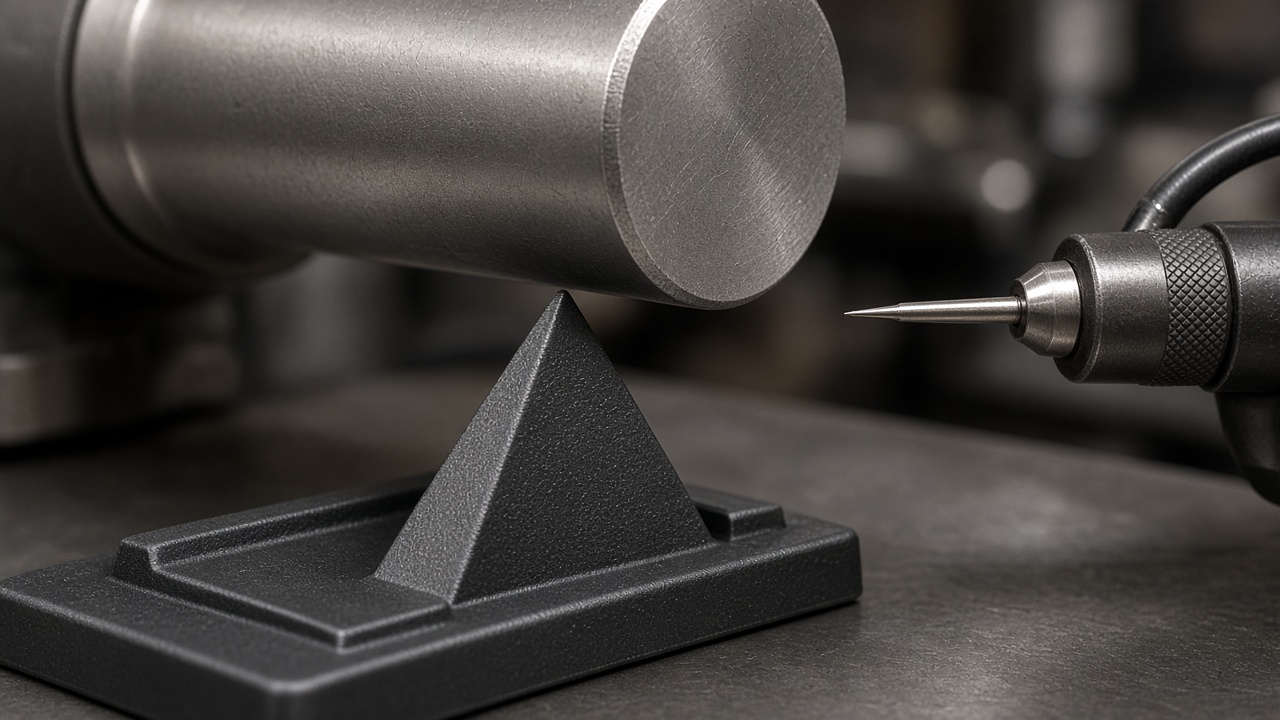
Energy director’lar—eklem boyunca küçük kalıplanmış üçgenler—o enerjiyi odaklar. Amorf reçineler sıkça dik açı tepe kullanır; yarı kristalin dereceler çoğu zaman daha keskin (~60°) director kullanır. Yükseklikler tipik olarak milimetrenin kesridir. Aşınmış, çentikli veya çatlak horn, jeneratör ekranı hâlâ “%100” gösterirken iletilen genliği ve temas desenini değiştirir.
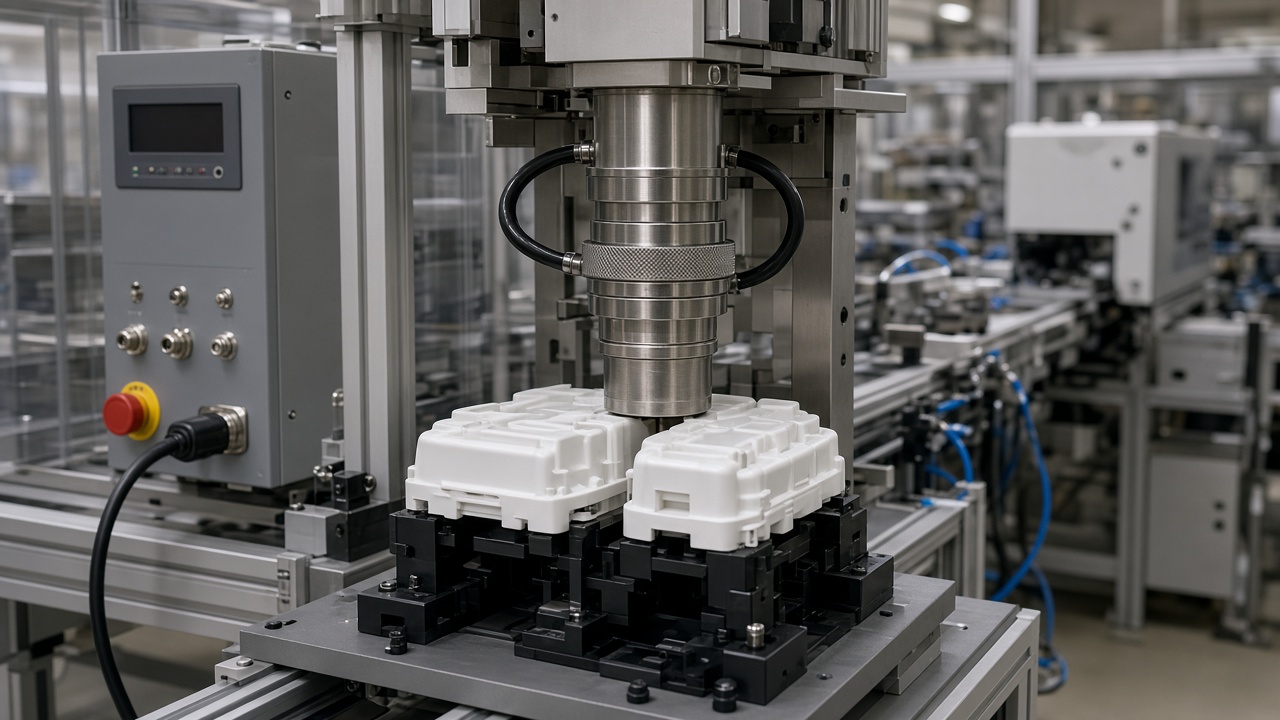
Genliği komşu hücrenin ABS reçetesi için değil, reçine ve eklem için yeterleyin. Stack genliğini converter çıkışı ile booster/horn kazançlarından ölçün veya hesaplayın; uygulama kritikse metreyle doğrulayın. Horn’ları çatlak, oyuk ve anormal gürültü veya wattaj için inceleyin—hasarlı takımı “süre artırarak” kullanmayın, emekli edin. QMS izlenebilirlik istediğinde açık uçlu süre kaynağı yerine net abort limitli enerji veya collapse-distance modlarını tercih edin. Horn, booster veya fikstür değişiminden sonra üretimi serbest bırakmadan önce yıkıcı veya sızdırmazlık kupon setini yeniden çalıştırın.
Traveler’daki tek kontrollü parametre “0,4 s kaynak” ise tesis bir erimeyi değil, bir saati kontrol ediyordur. Genliği, eklem tasarımını ve stack sağlığını kontrol edin—ya da flash, zayıf bağ ve sızıntıları proses gürültüsü kabul edin.